Otthon / Blog / Ipari hírek / Alumínium nyomvonal-extrudálások: ötvözet-, tűrés- és profilválasztási útmutató
Ipari hírek


Egy szerelősor-integrátor egyszer 600 métert utasított el a 40-es sorozatú T-hornyos vágányból, mert a résnyílás 8,35 mm-re sodródott a 8,20 mm-es névleges értékhez képest. A konzolok továbbra is végigcsúsztak a profilon, a visszacsapásgátló bütykök nem illeszkedtek, és hat állomást kellett a helyszínen átdolgozni, mielőtt a vonalat le lehetett volna írni.
A vágányextrudálás ritkán hibásodik meg erősen. A rés geometriájában, az egyenességben és a temper konzisztenciában kudarcot vallanak. Helyezze ezt a hármat, és egy profil túléli azt a gépet, amelyhez van csavarozva. Tévedje el őket, és semmilyen ötvözet-frissítés nem menti meg a projektet.
Az ötvözet megnevezése előtt adja meg a horonyrendszert és a tűrésosztályt, majd rögzítse a méterenkénti egyenességet és az eloxálási vastagságot a beszerzési rendelésben. Ez a négy szám határozza meg az illeszkedést, az élettartamot és az utómunkálati költségeket. Minden más a specifikációban másodlagos.
A vágányextrudálás egy üreges vagy félüreges profil, amelynek fő feladata, hogy valamit egy lineáris pályán vezesse, hordozzon vagy rögzítsen. A család szélesebb, mint a T-hornyok, amelyek a legtöbb mérnök képét alkotják: az ablak- és tolóajtó sínek, a függönykorlátok, a szállítószalag vezetősínek, a sín-tranzit üléssínek, a tetőcsomagtartó csatornák és az akkumulátortartók mind ugyanabba a kategóriába tartoznak.
Az alapértelmezett választás. Gyorsan extrudál, egyenletesen eloxál és tisztán megmunkálható, és lefedi a legtöbb keretezési, bútor- és építészeti pályamunkát.
Jó extrudálási minőség mellett észrevehetően erősebb. A szokásos választás a vasúti szállításhoz, a hosszú, alátámasztatlan fesztávokhoz és az autóipari szerkezeti vágányokhoz.
Ismét nagyobb szilárdság, de az összetett nyílásgeometriát nehezebb kitölteni, és az eloxálás foltosnak tűnhet. Inkább megmunkált kocsikhoz tartsa fenn, mint hosszú lánctalpoknak.
Az a beszállító, akinek van sajtolóműhelye, présgépei és eloxálótartályai, beállíthatja a rés méreteit anélkül, hogy a hurokban harmadik fél lenne jelen, ami akkor számít, ha a prototípust kétszer újravágják a jóváhagyás előtt. Üzemprofilunk elmagyarázza, hogyan kapcsolódnak össze ezek a szakaszok egy fedél alatt.
Az alábbi ábrák a kereskedelmi extrudálásra jellemzőek. A rajz kiadása előtt erősítse meg a malomtanúsítványon szereplő tényleges értékeket minden egyes hőnél, mert a temperablak a prések és a profilformák között mozog.
Vágott, eloxált, beépítésre kész pályasajtolásnál maga a fém közel a számla fele. Ez az egyetlen tény határozza meg a legtöbb vásárlási döntést, amelyet érdemes meghozni.
Két következmény következik. A tuskó árának egy százalékos elmozdulása felülmúlja az eloxálási vonal öt százalékos elmozdulását, ezért tárgyaljon a fém- és a selejt mennyiségről, mielőtt bevonatkedvezményeket követne. A tűréskihagyás pedig a legdrágább sor: egy kiselejtezett tétel már felemésztette a fémet, a bevonatot és a fuvart, és az átdolgozás általában nyolc-tizenöt százalékkal növeli az effektív egységköltséget.
A vegyes ipari rendelésállományban a vágányprofilok iránti kereslet nagyjából így oszlik meg.
Az ipari automatizálás a legnagyobb önálló blokk, és másként viselkedik, mint a többi. A vevők havi ütemben újrarendelik ugyanazt a rajzot, így a nyílás és a bevonat megismételhetősége sokkal fontosabb, mint az első rendelés legalacsonyabb ára.
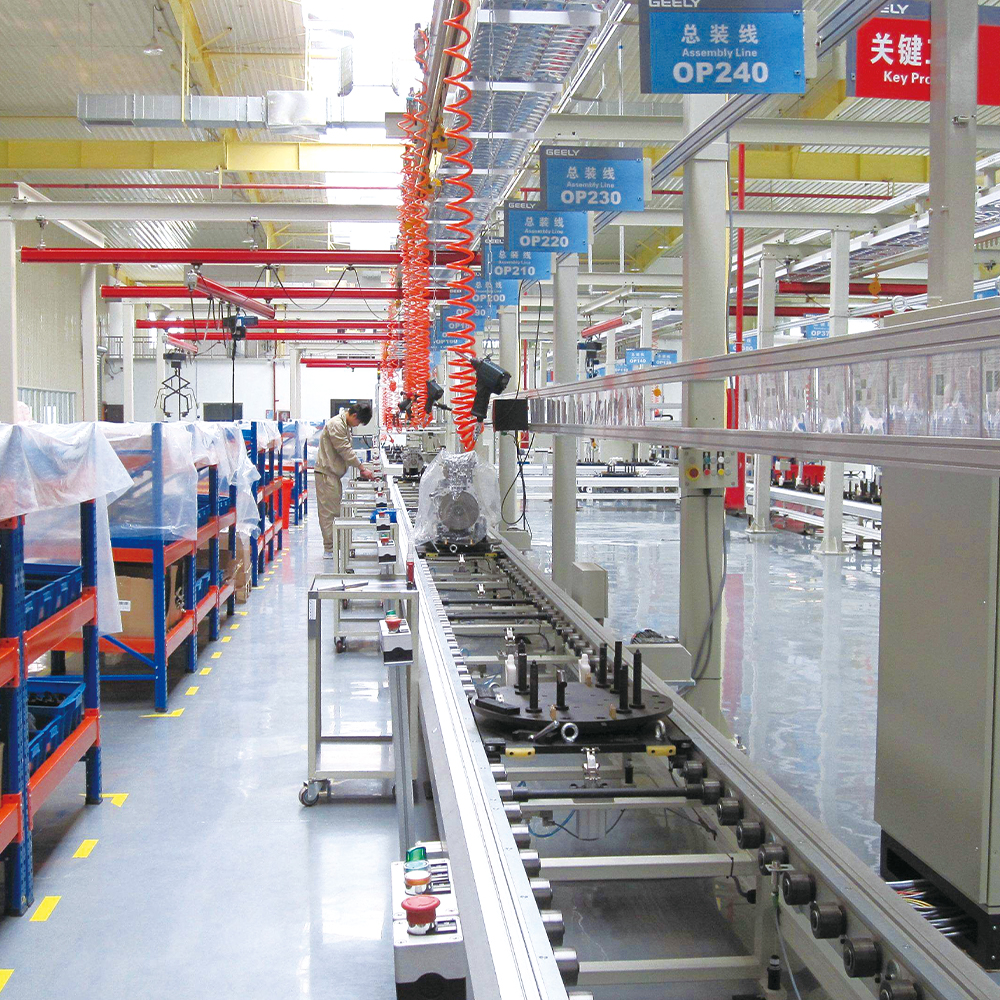 Ipari szerelősor alumínium profilok Ipari szerelősor alumínium profilok are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Termék megtekintése →
A vasúti tranzit a másik végén ül. A mennyiségek alacsonyak, a minősítés hosszú, a programhoz jóváhagyott profil általában évekig változatlan marad.
 Alumínium vasúti tranzitprofilok Nagysebességű vonat vezetősín, ajtómotor gerendaprofil, rácsprofil, árnyékolt kapupanel, csomagtartó stb. Termék megtekintése →
Az épületek és az energetikai alkalmazások közé tartoznak. Az ablak- és tolóajtós sínek árban és kivitelben versenyeznek, míg a fotovoltaikus rögzítési és akkumulátorcsomag-profilokat a méretkonzisztencia és a korróziós teljesítmény alapján ítélik meg az évtizedekben mért élettartam alatt.
Kezdje a legrosszabb terheléssel és a nem támogatott hosszúsággal. Egy 3 kg-os kocsi 1,5 m-nél hosszabb és egy 40 kg-os kocsi 4 m-nél hosszabb nem fogja használni ugyanazt a profilt, bármit is sugall a katalógus.
20-as sorozat könnyű keretekhez és szekrényekhez, 40-es sorozat gépvédőkhöz és munkaállomásokhoz, 45-ös sorozat vagy dedikált sínprofil a naponta terhelés alatt mozgó kocsikhoz.
Csak most, ha a geometria rendeződött. A hosszú fesztávok és a dinamikus terhelések indokolják a 6005A-T6-ot; a keretezést és az építészeti pályákat jól szolgálja a 6063-T5.
Az általános kereskedelmi tűréshatárok megfelelnek a keretezésnek. A vezetett kocsik és a vasúti tranzitprofilok szigorúbb résszabályozást és méterenként 0,5 mm-es egyenességet igényelnek, a teljes hosszon mérve, nem pedig mintán.
Eloxálás at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Maróhosszúságok, méretre vágva, megmunkálva vagy összeszerelve. Azok a profilok, amelyek egyenesen a megmunkáló cellába kerülnek, megtakarítják a kezelést, de csak akkor, ha a rajz már tartalmazza a nullapontot és a megmunkálási ráhagyást.
Azon vágányprofiloknál, amelyek egyenesen a megmunkálásba lépnek, szükségük van a nullapontra, a szorítófelületre és a ráhagyásra, amelyről a vágószerszám vágása előtt megállapodtak. Ugyanezt az elvet írjuk le az erről szóló megjegyzésünkben is ipari alumínium profilok CNC megmunkálásban .
Egy dedikált sávos szerszám ára általában 1500 és 4000 USA dollár között van, mérettől és összetettségtől függően, és általában az első rendelés után amortizálják, ahelyett, hogy ismétléskor újra felszámítanák.
Az aritmetika egyszerű. Ha egy egyedi sín két szabványos profilt és egy megmunkált távtartót helyettesít, az összeszerelési idő megtakarítása önmagában gyakran három-öt tonnán belül megtéríti a szerszámot. Ennél a mennyiségnél a szabványos megmunkálású profilok általában olcsóbbak; felette egy dedikált matrica egyetlen részben irányítja a nyílást, a falat és a felületet.
 Alumínium extrudáló szerszámok testreszabásának beszállítói Az egyedi alumínium extrudáló formák páratlan pontosságot biztosítanak, lehetővé téve a gyártók számára, hogy szűk tűrések mellett összetett geometriákat érjenek el. A szabványos formákkal ellentétben, amelyek m... Termék megtekintése →
A dokumentáció az a hely, ahol sok projekt csendben kudarcot vall. Az a beszállító, aki vissza tudja vezetni a hőszámot a nyomdáig és az eloxálási tételig, a vitát napok, mintsem hetek alatt rendezi, és ez a nyomon követhetőség többet ér, mint egy kis árkülönbség a rendelésen.
Írjon a rajzra négy számot: a résnyílást, a falvastagságot, az egyenességi határt és a bevonat vastagságát. A specifikációban szereplő összes többit meg lehet beszélni szállítójával. Ez a négy dönti el, hogy működik-e a pálya, amikor megérkezik a helyszínre.

Szerzői jog © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Minden jog fenntartva.
 Alumínium extrudálási gyártók
Alumínium profil beszállítók


